


二次顶出注塑模具结构:攻克深腔产品脱模难题,告别拉伤困扰
2026-09-22
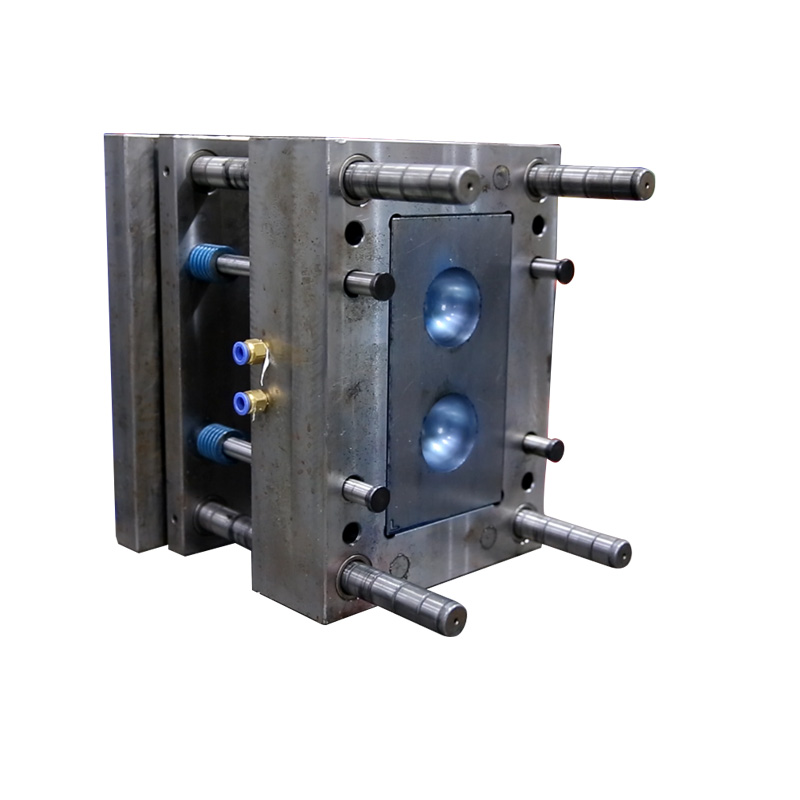
在注塑生产中,深腔类产品常因脱模阻力大易出现表面拉伤,这不仅影响产品外观,更会降低良品率。解决这一痛点,二次顶出注塑模具结构无疑是优选方案。该结构凭借科学的顶出逻辑,让深腔产品实现顺利脱模,有效避免了拉伤问题。
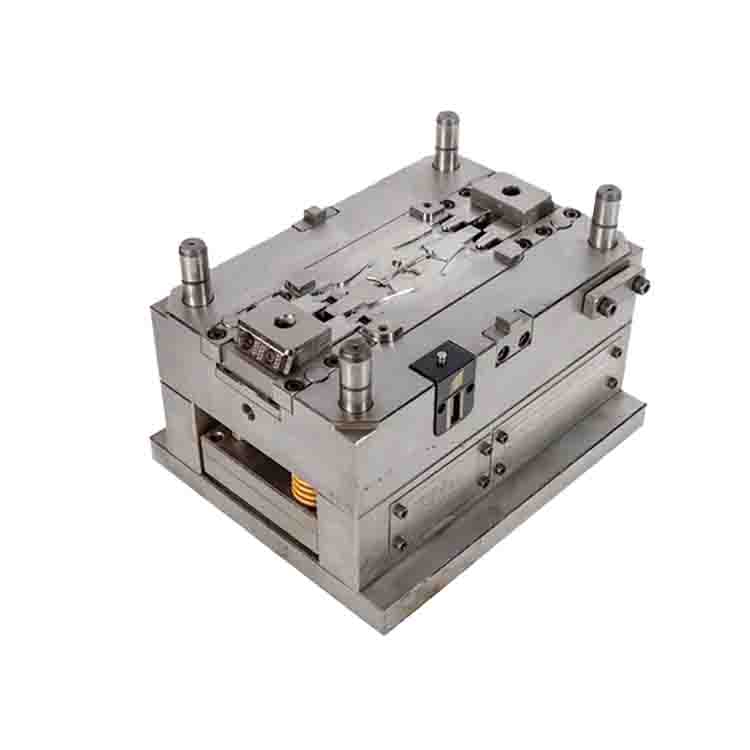
二次顶出注塑模具结构的核心,是通过分阶段顶出动作化解脱模阻力。当模具开模后,系统并非瞬间发力,而是先完成预顶出。此时,顶针或推板先将产品从公模侧小幅顶起,使深腔部位与模具型芯产生初步松动,消除部分吸附力。随后,再触发二次顶出动作,通过更大行程的顶出力,将产品平稳推出。这种阶梯式的设计,紧密贴合了深腔产品的脱模特性,从根源上降低了拉伤风险。
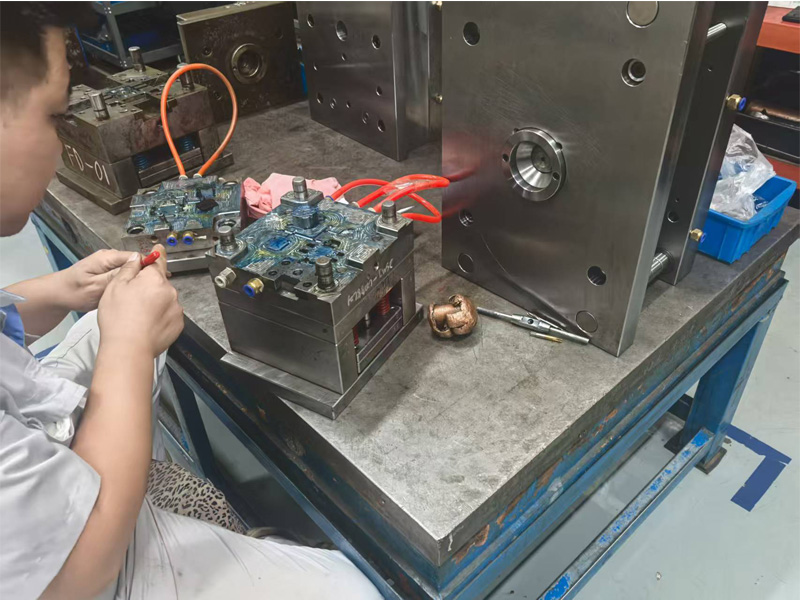
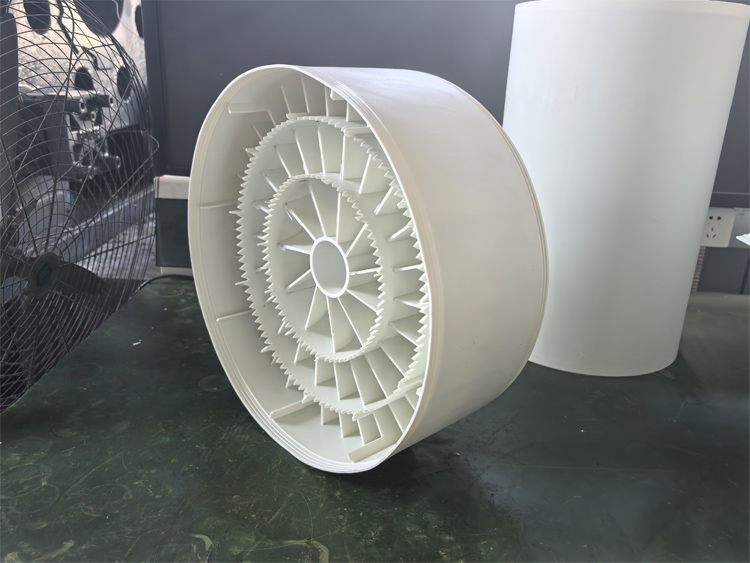
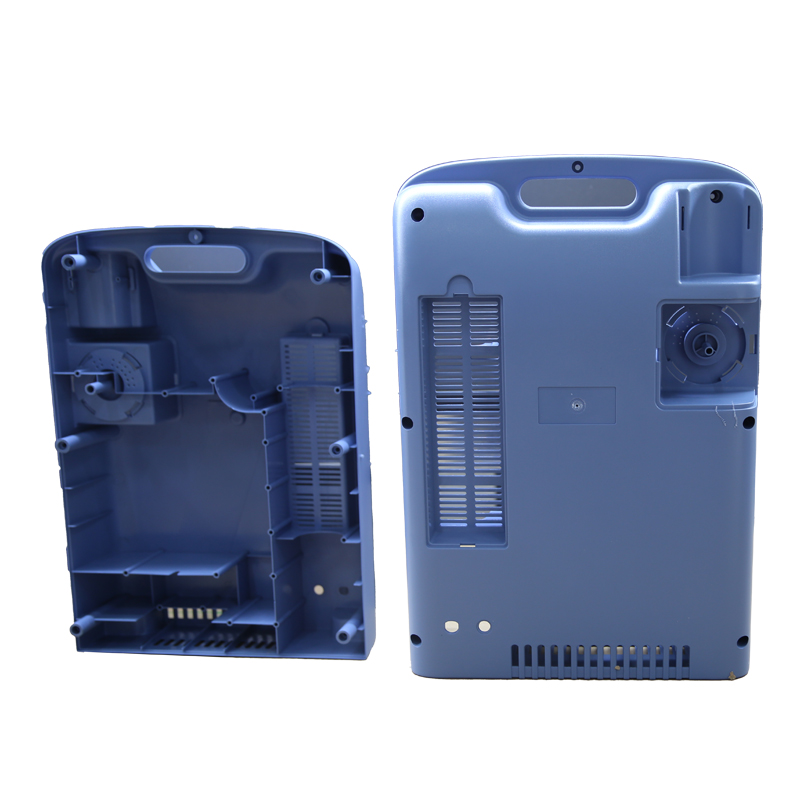
这种结构对深腔产品脱模的保障十分全面。面对内腔深、壁厚薄的产品,传统模具的顶出方式易导致受力不均,使产品局部受力过大而拉伤。而二次顶出注塑模具结构能精准分配受力,让顶出力均匀分布于产品底部,确保深腔结构在脱模时不发生变形或损伤。例如汽车内饰的深腔部件、家电外壳等,采用该结构后,产品表面拉伤问题大幅减少,品质稳定性得到显著提升。
二次顶出注塑模具结构的设计灵活性也是其优势所在。针对不同形状的深腔产品,可调整顶针排布与顶出行程。对于形状复杂的深腔件,可搭配针对性的顶出组件,让顶出动作与产品轮廓完美适配,既保证脱模顺畅,又避免顶出力过大造成损伤。此外,该结构运行稳定,维护频率低,能持续为生产提供可靠保障。
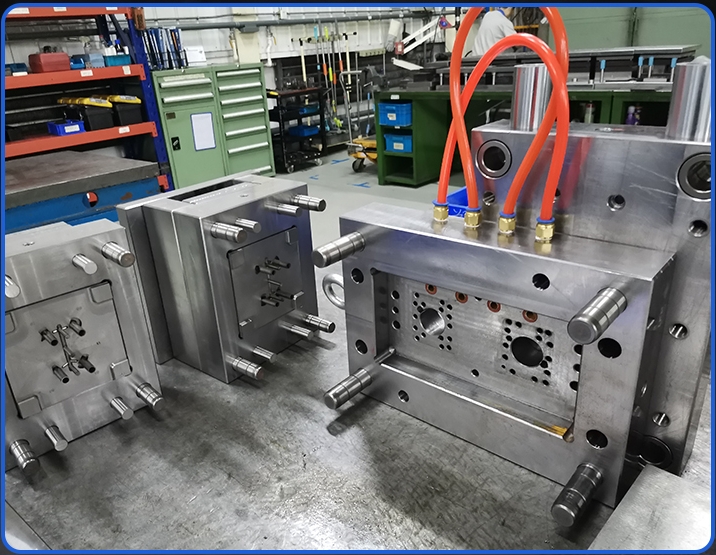
总之,二次顶出注塑模具结构是解决深腔产品脱模拉伤的关键技术。它以科学的顶出逻辑实现顺利脱模,既提升了产品品质,又保障了生产效率。在注塑行业对产品精度要求不断提高的当下,二次顶出注塑模具结构的重要性愈发凸显,成为深腔产品生产中不可或缺的技术支撑,助力企业轻松攻克脱模难题,实现高效优质生产。
下一篇:
Contact Us

手机
Website
