


产品注塑加工打不满?深度解析压力不足的核心原因
2026-09-22
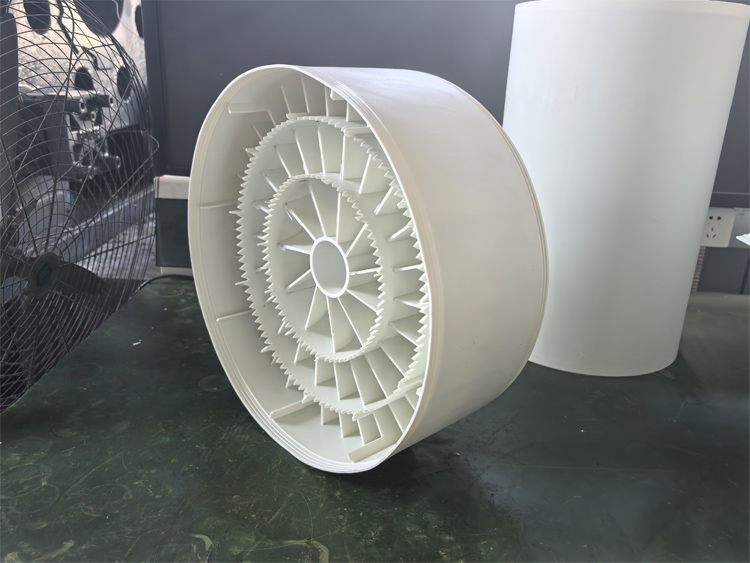
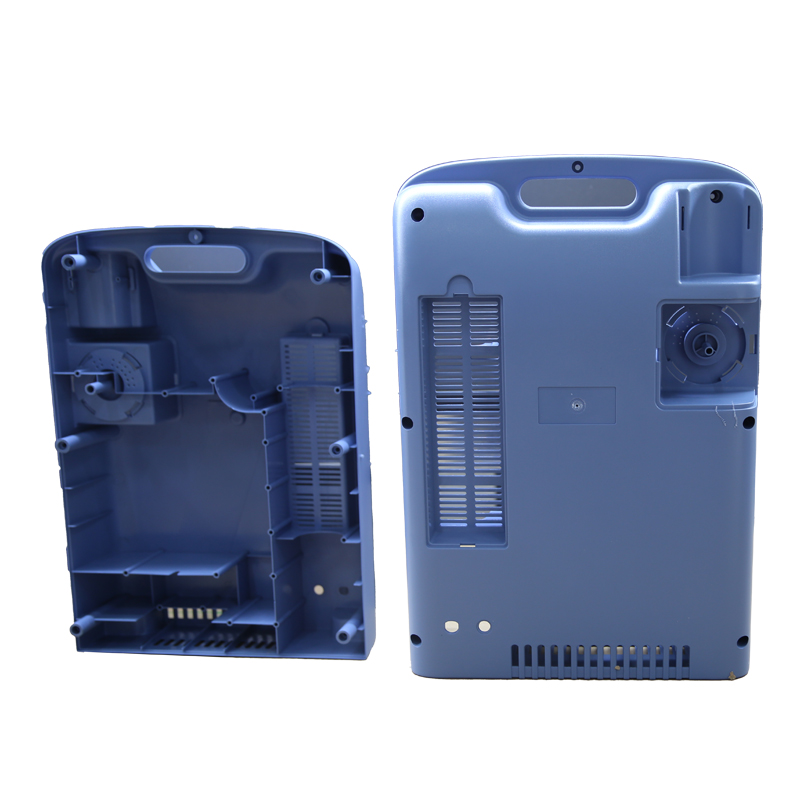
在产品注塑加工过程中,“产品注塑加工打不满压力不足”是企业常遇的质量难题,不仅影响成品外观与性能,还会降低生产效率,增加生产成本。摸清“产品注塑加工打不满压力不足的原因”,是解决问题、保障品质的核心前提,下面从多个维度深入分析。
一、注塑机参数设置不当,直接诱发压力不足
注塑机的参数配置直接决定注塑压力传递效果,是“产品注塑加工打不满压力不足”的关键诱因。若注塑机注射压力预设过低,无法克服熔融塑料在模具型腔的流动阻力,塑料无法充分填充型腔,就会出现打不满的情况。同时,保压参数设置不合理,保压时间不足、保压压力不够,模具型腔内塑料未得到持续补压,熔融塑料冷却收缩后,也会导致产品成型不完整,精准调整参数是解决此类问题的首要步骤。
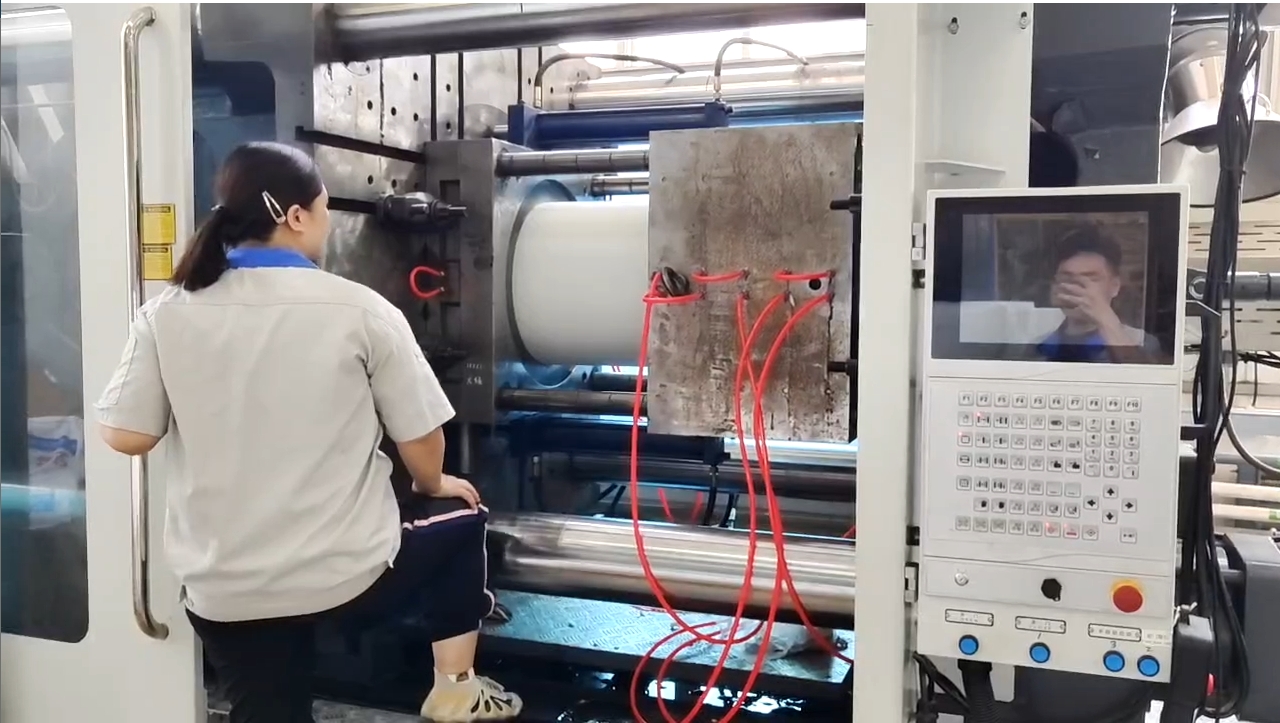
二、模具设计与状态异常,加重压力损耗
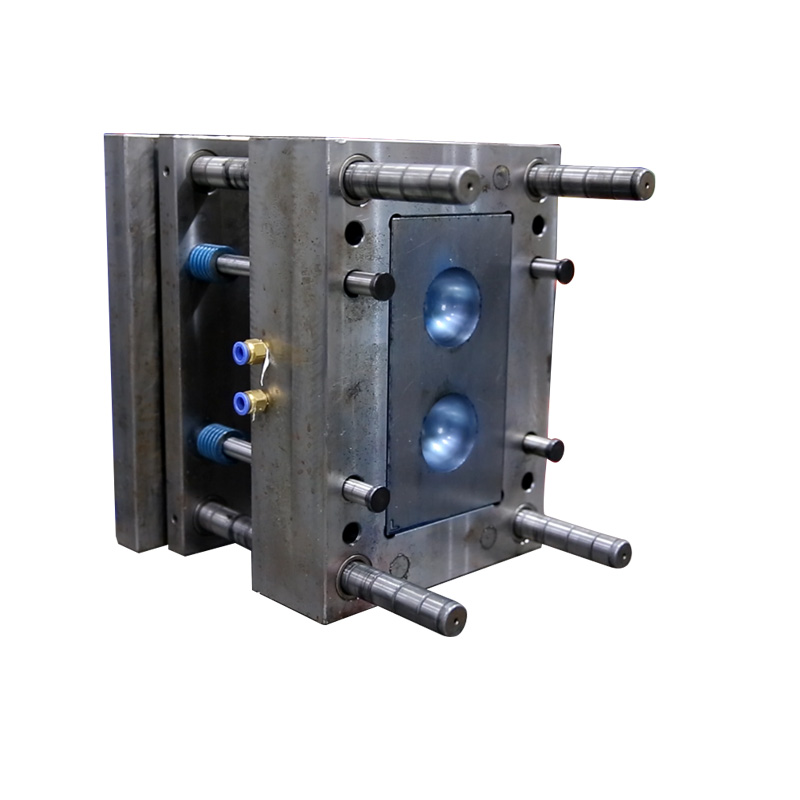
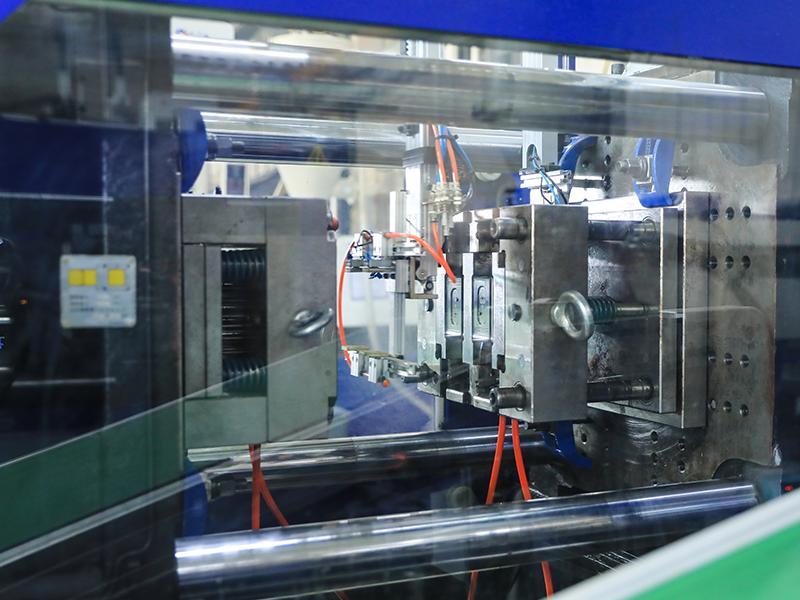
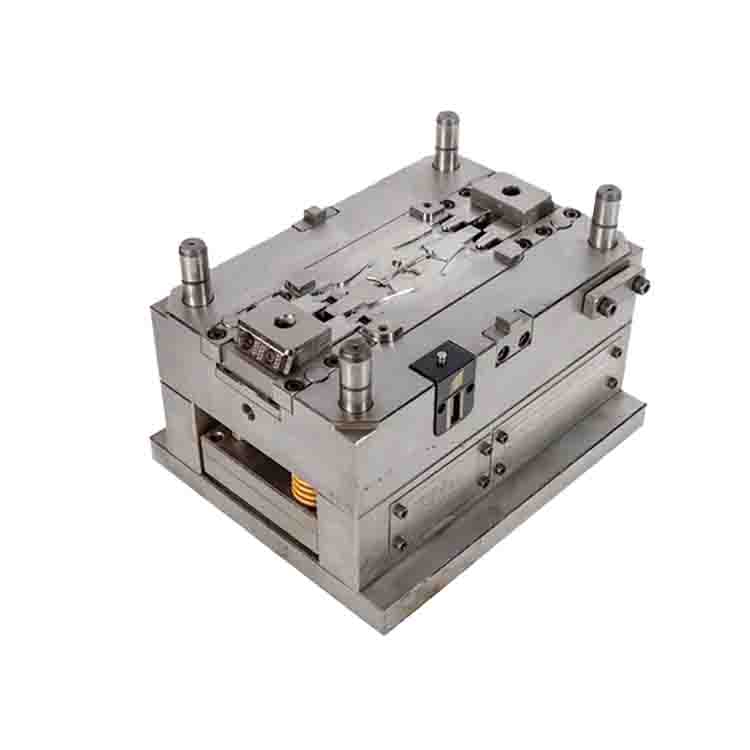
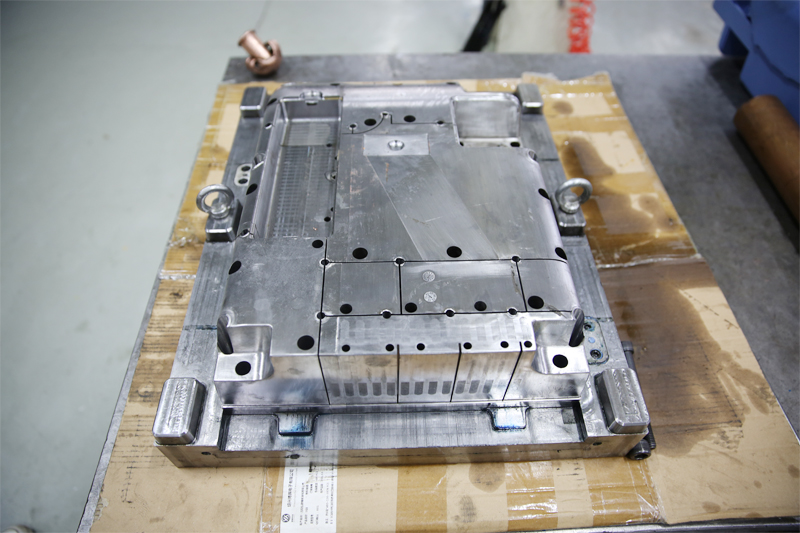
模具是注塑加工的核心载体,其设计和工作状态直接影响压力传递,是“产品注塑加工打不满压力不足”的重要原因。若模具浇口尺寸过小、数量不足,或浇口、流道设计不合理,会增加熔融塑料的流动阻力,导致压力在传输过程中大幅损耗,无法支撑塑料填充型腔。此外,模具排气口堵塞,型腔内空气无法排出,形成气阻干扰塑料填充,也会进一步加剧压力不足,定期检修模具、优化设计方案能有效规避此类问题。
三、原料与工艺适配性差,影响压力发挥
原料特性和加工工艺的不匹配,同样是“产品注塑加工打不满压力不足”的不容忽视的原因。若原料流动性差,如塑料熔体指数偏低,或原料中添加了过多填充剂,会大幅提升流动阻力,即便有充足压力,也难以推动塑料填满型腔。另外,加工工艺中熔融温度过低,原料塑化不充分,黏度增加,也会阻碍压力传递,导致打不满,优化原料选型、把控熔融温度,可降低此类问题发生概率。综上,“产品注塑加工打不满压力不足”并非单一因素导致,而是由设备参数、模具设计、原料工艺共同作用的结果。企业需针对性排查原因,逐一优化调整,才能有效解决注塑加工打不满的问题,保障产品品质,提升市场竞争力。
Contact Us

手机
Website
